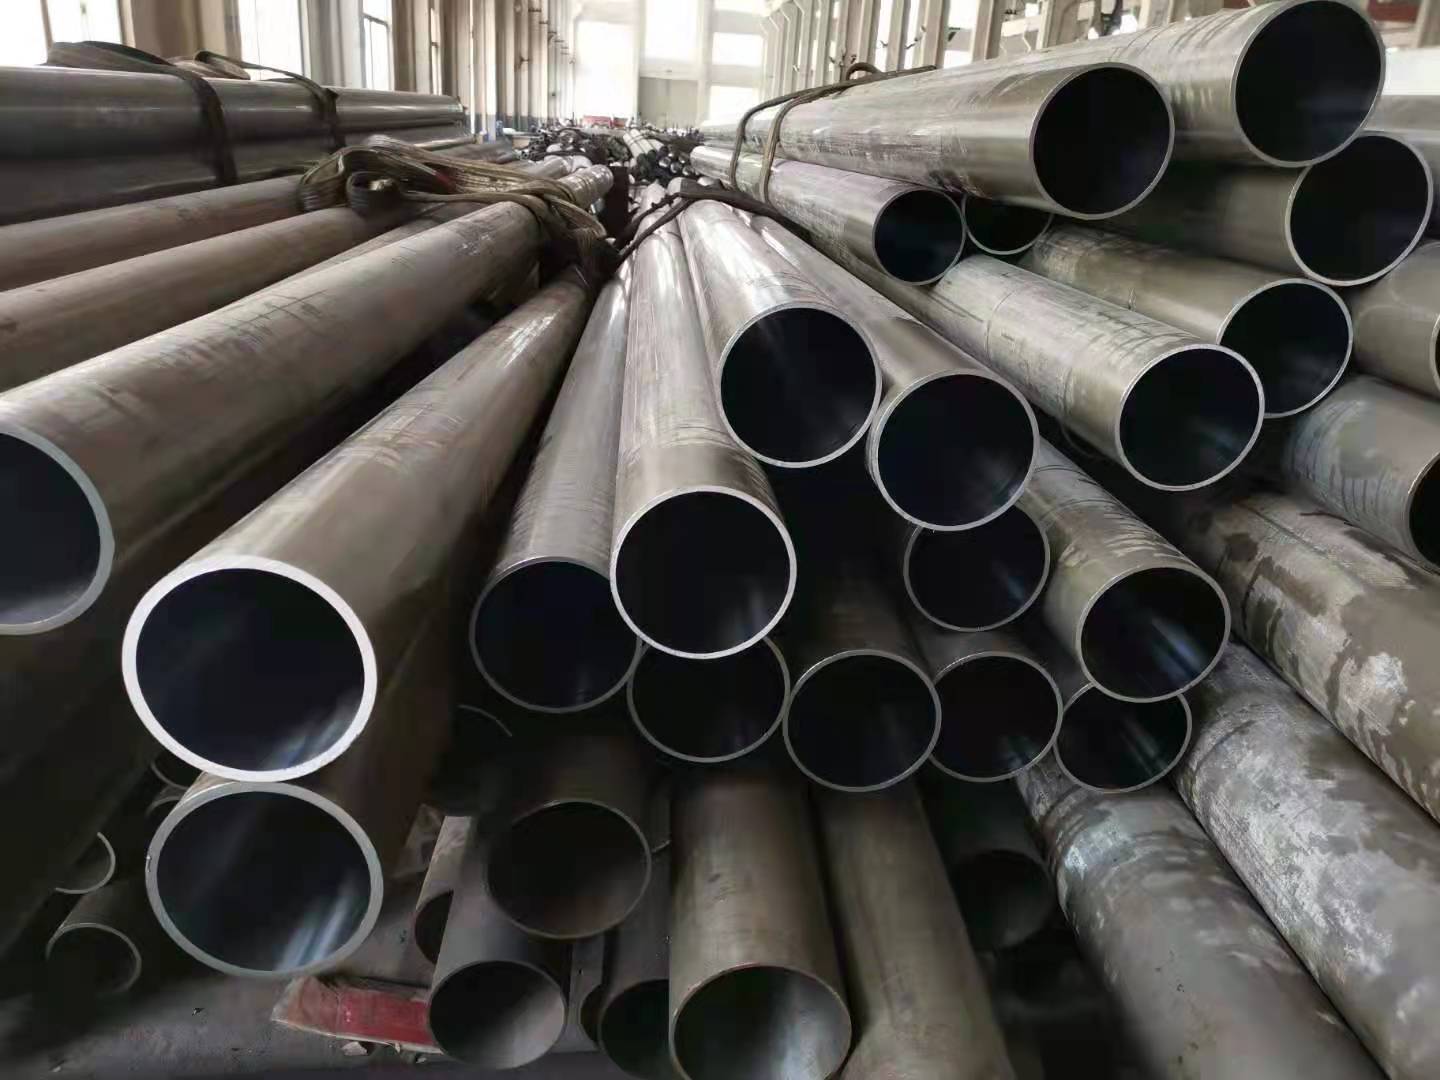
以下是:福建省珩磨管16Mn绗磨管实体厂家的产品参数
| 产品参数 |
|---|
| 产品价格 | 5000/吨 |
|---|
| 发货期限 | 2天 |
|---|
| 供货总量 | 不限 |
|---|
| 运费说明 | 电议 |
|---|
| 小起订 | 0.1吨 |
|---|
| 质量等级 | |
|---|
| 是否厂家 | 是 |
|---|
| 产品材质 | 20#无缝钢管 |
|---|
| 产品品牌 | 九冶 |
|---|
| 发货城市 | 聊城 |
|---|
| 产品产地 | 聊城 |
|---|
| 加工定制 | 是 |
|---|
| 可售卖地 | 全国 |
|---|
| 产品颜色 | 金属色 |
|---|
| 外形尺寸 | 圆形 |
|---|
| 适用领域 | 油缸机械加工 |
|---|
| 是否进口 | 否 |
|---|
| 范围 | 珩磨管16Mn绗磨管供应范围覆盖福建省 福州市、厦门市、泉州市、漳州市、龙岩市、宁德市、南平市、莆田市、三明市等区域。 |
|---|
以下是:福建省珩磨管16Mn绗磨管实体厂家的图文视频
【九冶】以匠心打造多元场景产品,涵盖
厦门45号绗磨管、
福州研磨管、
宁德硬镀铬钢管、
龙岩45号调质镀铬棒、
泉州Q355B镗孔珩磨管等。
珩磨管16Mn绗磨管实体厂家,
九冶管业(福建省分公司)专业从事
珩磨管16Mn绗磨管实体厂家,联系人:
高经理,电话:
【13963015351】,以下是珩磨管16Mn绗磨管实体厂家的详细页面。 福建省 福建省,简称“闽”,是革命老区,是中华人民共和国省级行政区,省会福州市,位于北纬23°31′~28°18′,东经115°50′~120°43′之间,地处中国东南沿海,东北与浙江省毗邻,西北与江西省接界,西南与广东省相连,东南隔台湾海峡与台湾省相望;全省地势西北高,东南低,呈“依山傍海”态势,境内山地、丘陵面积约占全省总面积的90%;属亚热带季风气候;全省下辖9个地级市和平潭综合实验区;全省陆地面积12.4万平方公里,海域面积13.6万平方公里。2022年末常住人口4188万人。
| 产品参数 |
|---|
| 产品价格 | 5000/吨 |
|---|
| 发货期限 | 2天 |
|---|
| 供货总量 | 不限 |
|---|
| 运费说明 | 电议 |
|---|
| 小起订 | 0.1吨 |
|---|
| 质量等级 | |
|---|
| 是否厂家 | 是 |
|---|
| 产品材质 | 20#无缝钢管 |
|---|
| 产品品牌 | 九冶 |
|---|
| 发货城市 | 聊城 |
|---|
| 产品产地 | 聊城 |
|---|
| 加工定制 | 是 |
|---|
| 可售卖地 | 全国 |
|---|
| 产品颜色 | 金属色 |
|---|
| 外形尺寸 | 圆形 |
|---|
| 适用领域 | 油缸机械加工 |
|---|
| 是否进口 | 否 |
|---|
| 范围 | 珩磨管16Mn绗磨管供应范围覆盖福建省 福州市、厦门市、泉州市、漳州市、龙岩市、宁德市、南平市、莆田市、三明市等区域。 |
|---|
简约不浮华,不简单实用。我们的珩磨管16Mn绗磨管实体厂家产品视频用直观的方式展现产品的实用性和价值。
以下是:福建珩磨管16Mn绗磨管实体厂家的图文介绍
九冶管业(福建省分公司)是一家专业(福建) 本地 福建45#调质珩磨管、福建就近16Mn镗孔珩磨管的生产制造、销售、物流,国际贸易为一体的综合企业。公司可定做各种(福建) 本地 福建本地45#非标镀铬管、福建20#镀铬管厂家。常备库存充足,公司目前拥有二十余条国内先进(福建) 本地 福建本地附近Q355B珩磨管、福建20#镀铬管、福建45#研磨管生产线,生产工艺先进,技术力量雄厚,检测手段齐全,产品质量优良,在行业中享有良好的声誉和知名度。


如何给珩磨管设置定压1、脱落切削阶段,这种定压珩磨,开始时由于孔壁粗糙,油石与孔壁接触面积小,接触压力大,孔壁的凸出部分快被磨去。而油石表面因接触压力大,加上切屑对油石粘结剂的磨耗,使磨粒与粘结剂的结合强度下降,因而有的磨粒在切削压力的作用下自行脱落,油石面即露出新磨粒,此即油石自锐。2、破碎切削阶段,随着珩磨的进行,孔表面越来越光 ,与油石接触面积越来越大,单位面积的接触压力下降,切削效率降低。同时切下的切屑小而细,这些切屑对粘结剂的磨耗也小。因此,油石磨粒脱落少,此时磨削不是靠新磨粒,而是由磨粒 切削。因而磨粒 负荷大,磨粒易破裂、崩碎而形成新的切削刃。珩磨管3、堵塞切削阶段,继续珩磨时油石和孔表面的接触面积越来越大,细的切屑堆积于油石与孔壁之间不易排除,造成油石堵塞,变得光滑。因此油石切削能力低,相当于抛光。若继续珩磨,油石堵塞严重而产生粘结性堵塞时,油石完全失去切削能力并严重发热,孔的精度和表面粗糙度均会受到影响。此时应尽快结束珩磨。


除掉珩磨管麻点的解决方法除掉珩磨管麻点的解决方法。1、换辊时,先检查轧辊,不使用严重锈蚀的轧辊,及时替换磨损的轧辊或孔型。2、改进轧辊材质,保持轧槽冷却良好,采用工艺润滑剂以提强化轧槽抗磨性能。3、控制坯料加热操作,使炉内保持正压并减少氧化性气体。对某些易氧化且氧化铁皮不易脱落的合金钢,应在钢坯表面加盖铁皮,保护加热。4、在粗轧机前用高压水、压缩空气或铁刷子除掉表面的氧化铁皮。怎样修复珩磨管的表面缺陷1、加大冷拔变形量增加冷拔变形道次,加大总变形量,可以达到降低麻点深度,减小珩磨磨削余量的目的。2、优选热轧管坯料冷拔管麻点缺陷均是由热轧管所引起的,所以,通过选择锈蚀程度小、壁厚均匀的热轧管,可以减少麻点缺陷,提高缸筒的成材率。3、热轧管内孔缺陷清理珩磨管的基本构成液压油缸缸筒是珩磨管的主体,其内孔一般采用镗削、铰孔、滚压或珩磨管等精密加工工艺制造,使活塞及其密封件、支承件能顺利滑动,减少磨损;液压油缸缸筒要承受很大的液压力,因此,应有足够的强度和刚度。端盖在缸筒的两端,与缸筒形成密闭油腔,因此,端盖及其连接件都应有足够的强度。设计时既要考虑强度,又要选择工艺性较好的结构形式。导向套对活塞或柱塞起导向和支承作用,有些液压缸不设导向套,直接用端盖孔导向,这种结构简单,但磨损后需要更换端盖。


珩磨管16Mn绗磨管实体厂家_九冶管业(福建省分公司),固定电话:【13963015351】,移动电话:【13963015351】,联系人:高经理,福建省厦门市同安区通福路588号中圳东鑫产业园2幢。